Produits


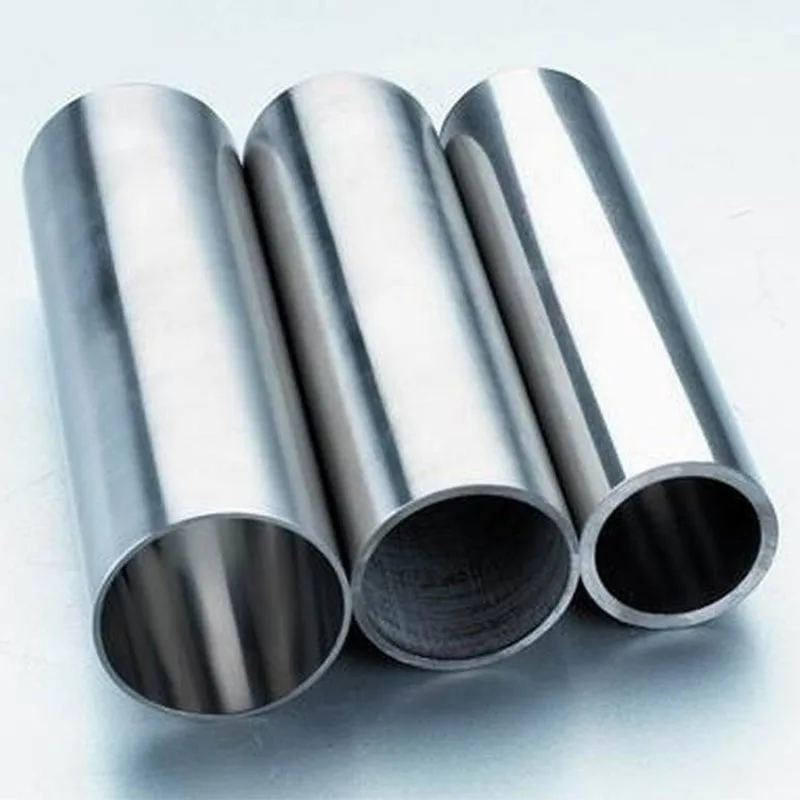
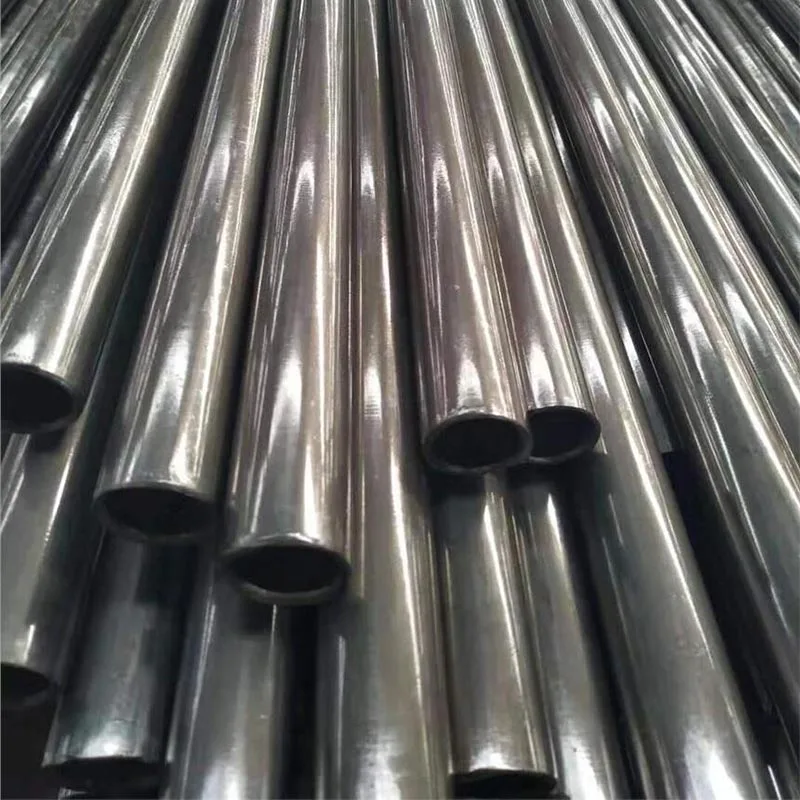
Tube sans soudure semi-fini en alliage de nickel
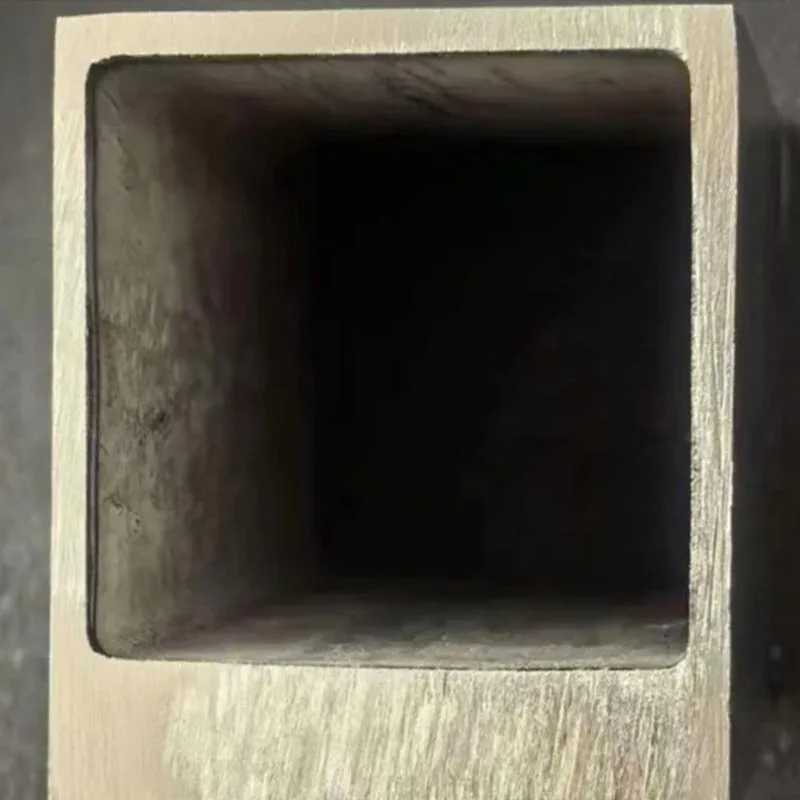
Le tube sans soudure semi-fini en alliage de nickel fabriqué à partir de JILAIDA est une ébauche tubulaire extrudée à chaud conçue pour les fabricants qui ont besoin d'une géométrie de départ contrôlée pour le tournage, l'alésage, le perçage, le dimensionnement et tout autre usinage en aval. Par rapport à une barre pleine, la structure creuse peut réduire l'enlèvement inutile de matière pour les composants tubulaires, tandis que le diamètre extérieur, l'épaisseur de paroi, la surépaisseur d'usinage et la qualité d'alliage personnalisables permettent à l'ébauche de répondre à différentes exigences de production.
Le tube sans soudure semi-fini en alliage de nickel proposé par JIALIDA, un fabricant professionnel en Chine, est fourni sous forme de flan creux extrudé à chaud pour les fabricants qui réaliseront le tournage, l'alésage, le perçage, le dimensionnement ou autre en aval usinage. Le flan est produit pour laisser une marge de matière contrôlée pour les dimensions et tolérances finales du client. et les exigences de surface plutôt que d'être fourni sous forme de tube de précision fini.
Nous fournissons des qualités d'alliage de nickel courantes, notamment l'Inconel 625, l'Inconel 718, l'Hastelloy C-276, l'Hastelloy X et Monel 400. Diamètre extérieur du blanc, épaisseur de paroi, longueur, surépaisseur d'usinage, état de traitement thermique et exigences d'inspection peut être révisé selon le dessin du composant fini. EN 10204 3.1 Certificat d'essai en usine et matériau une documentation de traçabilité peut être fournie conformément aux exigences de la commande confirmée.


Réduire l'enlèvement de matière avant l'usinage CNC
Les alliages de nickel sont généralement plus coûteux à usiner que les aciers inoxydables courants, de sorte que la géométrie de départ peut avoir un effet direct sur la consommation de matière et la charge de travail d’usinage. Un tube sans soudure semi-fini contient déjà le section creuse requise, permettant aux fabricants de se rapprocher de la géométrie d'un composant tubulaire.
Cette approche peut être utile pour les pièces avec des alésages internes profonds ou des parois relativement minces, où l'usinage de la même forme à partir d'une barre ronde solide nécessiterait un perçage et un alésage importants.
Comparé à une barre ronde solide
- Il n’est pas nécessaire de retirer le matériau interne d’une section de départ entièrement solide.
- Moins d'usinage peut être nécessaire pour les composants dotés de grands alésages internes.
- Les dimensions de départ peuvent être sélectionnées autour du dessin du composant final.
Comparé aux creux forgés bruts
- Le profilé creux fourni est fabriqué directement sous forme d'ébauche de tube.
- Les dimensions de départ peuvent être convenues avant la production.
- Les exigences en matière de surface et d’inspection peuvent être spécifiées dans le cadre de la commande.
L'économie de matière réelle dépend de la géométrie du composant, de la surépaisseur d'usinage, de la qualité de l'alliage et de la CNC en aval. processus. Nous pouvons revoir le dessin terminé lors de la détermination du flan de départ.
Adaptez l'alliage à l'environnement de travail
Différents alliages de nickel sont sélectionnés pour différentes combinaisons de résistance à la corrosion, de résistance et de température. exigences. La qualité du blanc doit donc être confirmée à partir des spécifications finales du composant et du service. conditions plutôt que sélectionnées uniquement par le nom de l'alliage.
Inconel 625
Couramment envisagé pour les équipements offshore, les composants résistants à la corrosion et les applications de procédés chimiques où une résistance élevée à la corrosion est requise.
Inconel 718
Utilisé pour les composants à haute résistance dans les applications de turbines, aérospatiales et de fond de trou où la résistance et la fatigue la résistance est importante.
Hastelloy C-276
Sélectionné pour les environnements de traitement chimique exigeants où la résistance aux milieux corrosifs agressifs est requise.
Monel 400
Utilisé pour les composants marins et de manipulation chimique où la résistance à l'eau de mer et à de nombreux environnements réducteurs est requis.
Hastelloy X
Utilisé pour certains composants sélectionnés à haute température et résistants à l'oxydation, y compris les équipements liés à la combustion.
D'autres qualités d'alliage de nickel peuvent être examinées en fonction des spécifications requises, de la faisabilité de la production et de la commande. quantité.
Processus de fabrication
L'itinéraire de production des tubes sans soudure semi-finis en alliage de nickel comprend la préparation des billettes, à chaud extrusion, traitement thermique, redressage, traitement de surface et inspection. L'itinéraire exact dépend de la qualité de l'alliage et la spécification technique confirmée.
Préparation du matériau et des billettes
Lorsque le matériau VIM + VAR est spécifié, le tube est produit à partir du stock de billettes VIM + VAR correspondant. La fonte L'identification de l'itinéraire et de la chaleur peut être documentée conformément aux exigences de commande applicables.
Extrusion à chaud
La billette est chauffée et formée par un processus d'extrusion à chaud pour créer la géométrie du tube creux. Ceci fournit le Diamètre extérieur initial, épaisseur de paroi et alésage interne requis pour l'usinage ultérieur.
Traitement thermique et lissage
Le traitement thermique et le redressage sont effectués en fonction de l'alliage applicable et des conditions d'approvisionnement. Le requis l'état de livraison doit être confirmé avant la production.
Traitement de surface
Le traitement de surface peut être spécifié selon la commande. Des surfaces d'extrusion décapées peuvent être fournies si nécessaire pour éliminer l'oxyde formé lors du traitement à chaud.
Inspection et traçabilité des matériaux
Pour les ébauches de tubes industriels en alliage de nickel, la traçabilité des matériaux est importante car l'ébauche peut ultérieurement entrer dans un processus d’usinage de précision ou de fabrication de composants critiques. L'inspection et la documentation sont donc confirmées dans le cadre de la commande plutôt que d’être traitées comme des informations facultatives distinctes.
Articles d'inspection
- Contrôle dimensionnel
- Vérification de la composition chimique
- Tests de propriétés mécaniques
- Inspection par ultrasons selon les exigences convenues
- Essais hydrostatiques ou pneumatiques lorsque spécifié
Documents disponibles selon commande
- EN 10204 3.1 Certificat d'essai en usine
- Traçabilité du numéro de coulée
- Dossiers d'inspection
- Documentation de fabrication requise par la spécification convenue
Une inspection par un tiers tel que SGS, BV ou TUV peut être organisée à la demande de l'acheteur et incluse dans le contrat. portée de l'inspection.
Gamme d'approvisionnement
| Paramètre | Spécification |
| Produit | Tube sans soudure semi-fini en alliage de nickel |
| Nuances d'alliage typiques | Inconel 625 / Inconel 718 / Hastelloy C-276 / Hastelloy X / Monel 400 |
| Itinéraire des billets | Stock de billettes VIM + VAR là où spécifié |
| Plage OD vierge | 10–420 mm, sous réserve d'examen de l'alliage et de la production |
| Épaisseur de paroi vierge | 2–55 mm, sous réserve d'examen de l'alliage et de la production |
| Surépaisseur d'usinage typique | 1 à 3 mm par côté, sous réserve de la taille du flan, de l'alliage et des exigences finales |
| État d'approvisionnement | Selon l'alliage et les spécifications de la commande confirmée |
| Documentation | EN 10204 3.1 MTC et dossiers d'inspection convenus |
Pourquoi choisir le tube sans soudure semi-fini en alliage de nickel JILAIDA ?
Axé sur les produits en alliage semi-finis
Nous nous concentrons sur la production de tubes et d'ébauches en alliage à base de nickel, le produit étant spécifié autour des spécifications du client. processus de fabrication en aval. Cela permet de discuter des dimensions de départ et de la documentation avant le la commande est libérée.
Coordination de la production et des inspections
L'extrusion, les exigences de traitement thermique, le traitement de surface et l'inspection peuvent être coordonnés en fonction de l'alliage confirmé. et spécification dimensionnelle. Cela permet de maintenir les exigences de production et de documentation alignées sur la même commande.
Examen technique basé sur des dessins
Les clients peuvent fournir le dessin final du composant au lieu de calculer indépendamment le brut de départ. Nous pouvons Examinez le diamètre extérieur requis, l'épaisseur de paroi, la longueur et la surépaisseur d'usinage avant le devis.
Documentation des matériaux traçables
EN 10204 3.1 Des certificats d'essai en usine et des informations thermiques peuvent être fournis pour prendre en charge la vérification des matériaux entrants et traçabilité interne chez le client.
Applications d'usinage CNC
Composants de tournage et d'alésage
La géométrie de départ creuse convient aux composants tubulaires qui nécessitent un tournage externe, un alésage interne ou un combinaison des deux opérations.
Composants industriels de précision
Les ébauches de tubes en alliage de nickel peuvent être utilisées comme matière première pour les composants où la résistance à la corrosion et aux températures élevées la performance ou la résistance mécanique est requise par la spécification finale.
Pièces d'équipement offshore et chimique
Certaines nuances d'alliage de nickel peuvent être utilisées pour les composants usinés exposés à l'eau de mer ou à des produits chimiques agressifs, sous réserve de l'alliage, de la conception et des exigences de service applicables.
FAQ
Q1 : Quel est l’objectif principal d’un tube sans soudure semi-fini en alliage de nickel ?
Il est fourni sous forme d'ébauche d'usinage creuse pour le tournage, l'alésage, le perçage, le dimensionnement ou autres opérations ultérieures en aval. traitement plutôt que comme tube de précision fini.
Q2 : Pourquoi ne pas usiner le composant à partir d’une barre pleine ?
Pour les composants dotés d'un alésage interne important, une ébauche de tube peut réduire la quantité de matière enlevée lors du usinage. Le bénéfice réel dépend de la géométrie du composant final et du parcours d'usinage.
Q3 : Quelles qualités d’alliage de nickel pouvez-vous fournir ?
Les qualités courantes incluent l'Inconel 625, l'Inconel 718, l'Hastelloy C-276, l'Hastelloy X et le Monel 400. D'autres qualités peuvent être examinées. selon les spécifications et les exigences de production.
Q4 : Fournissez-vous l'usinage CNC ?
Nous fournissons les ébauches de tubes semi-finis et ne fournissons pas d’usinage CNC du composant fini. Clients peut donc réaliser le processus final de tournage, d'alésage ou de perçage selon ses propres dessins et production itinéraire.
Q5 : Quelle surépaisseur d’usinage doit être spécifiée ?
Une plage de départ typique est de 1 à 3 mm par côté, mais la tolérance requise dépend de la taille du flan, de l'alliage, de la tolérance finale, exigences de surface et méthode d’usinage. La tolérance finale doit être confirmée par rapport au dessin des composants.
Q6 : L’inspection et la certification des matériaux peuvent-elles être fournies ?
Oui. EN 10204 3.1 Les certificats d'essai en usine, la traçabilité thermique et les dossiers d'inspection convenus peuvent être fournis conformément à les exigences de la commande confirmée.
Q7 : Pouvez-vous examiner un dessin de composant fini avant le devis ?
Oui. Un dessin fini peut être utilisé pour vérifier le diamètre extérieur de départ, l'épaisseur de paroi, la longueur et la surépaisseur d'usinage. avant que la spécification vierge ne soit confirmée.
envoyer une demande
Informations de contact
-
Adresse
No. 521 Zhonghui Road, district de Huishan, ville de Wuxi, province du Jiangsu, Chine
-
Tél
-
E-mail
Demandez un devis à JILAIDA, un fabricant professionnel de tubes sans soudure en acier inoxydable et en alliages à base de nickel et de barres rondes forgées en alliage à base de nickel en Chine. Obtenez le prix d'usine, des solutions personnalisées et un approvisionnement fiable.
Produits connexes


Recommandations d'actualités